Werkzeugtransfer und Prozessstabilisierung in der automobilen Serienfertigung
Ein bestehender Partner wandte sich an uns, um ein laufendes Projekt der automobilen Serienfertigung aufgrund von Qualitätsproblemen und nicht erfüllten OEM-Anforderungen schnellstmöglich (ASAP) zu verlagern.
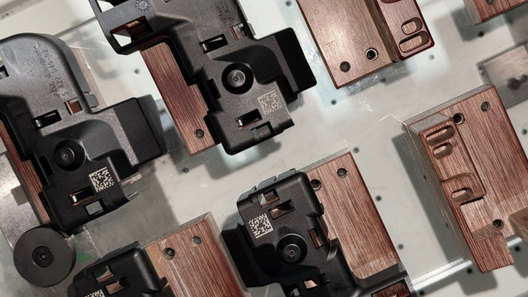
Reibungslose Übernahme eines laufenden Projekts und Entwicklung eines stabilen, fehlerfreien und OEM-konformen Spritzgießprozesses für die Serienfertigung unseres bestehenden Kunden.
Projektparameter
360 000 Stück/Jahr
Produktionsvolumen
PA46
Werkstoff
4 Kavitäten
Werkzeugausführung
150 T
Spritzgießmaschine
100%
Prüfung der QR-Code-Lesbarkeit
IATF
Erfüllung der Automobilanforderungen
Herausforderungen
Beim Transfer mussten wir drei kritische Bereiche innerhalb kurzer Zeit stabilisieren.
QR-Code-Lesbarkeit
Mehrfach vom OEM beanstandete, nicht lesbare Kennzeichnungen
Unzureichender Kontrast und mangelhafte Kennzeichnungsqualität beim vorherigen Lieferanten
Wiederkehrende Qualitätsbeanstandungen während der Serienfertigung
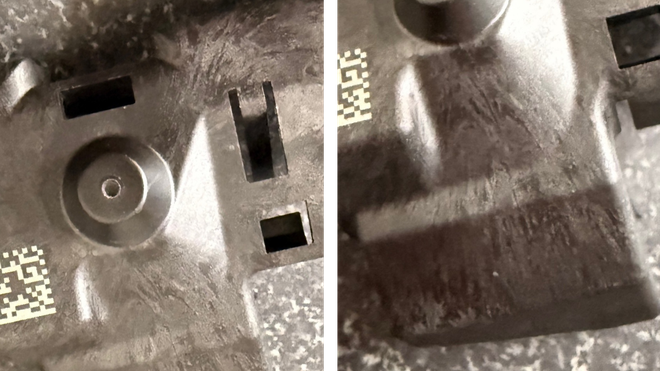
Fleckenbildung auf der Oberfläche
Deutlich sichtbarer Oberflächenfehler von etwa 3×3 cm am Spritzgussteil
Schwankende optische Qualität, die zu Reklamationen führte
Die Ursache wurde in der Materialaufbereitung vermutet
Unvollständige Dokumentation
Das Werkzeug wurde mit unvollständiger Dokumentation übernommen
Die Serienfertigungsparameter mussten neu festgelegt werden
Stabile, reproduzierbare Einstellungen waren kurzfristig erforderlich
Durch technische Analyse, Neufestlegung der Prozessparameter und eine 100%-Prüfung haben wir diese Herausforderungen dauerhaft gelöst.
Die Lösung von Mitter
01 Neufestlegung der Prozessparameter
Integration des Werkzeugs in eine Netstal-150-t-Fertigungsumgebung
Entwicklung serienfähiger Einstellungen
Dokumentation kritischer Parameter und Prüfpunkte
02 QR-Code-Kennzeichnung und Hilfsvorrichtung
Einführung neuer Laserbeschriftungsparameter
Entwicklung einer Positioniervorrichtung
Einführung einer 100% maschinellen Lesbarkeitsprüfung
03 Trocknungsprotokoll und Feuchtigkeitskontrolle
Integration eines Wittmann-Trockners
Standardtrocknung: 4 Stunden / 120°C
Stabilisierung des Feuchtigkeitsgehalts unter 0,02%
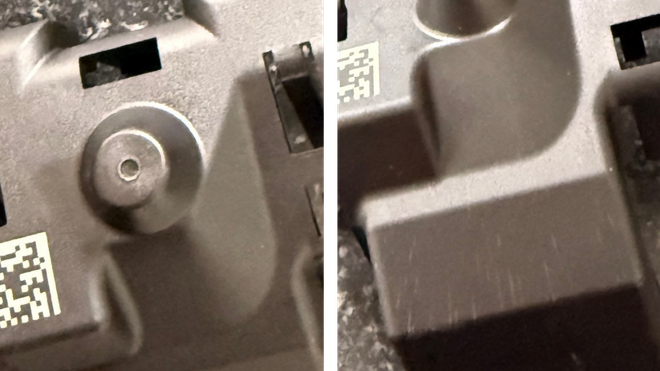
Beseitigung des Oberflächenfehlers – vorher und nachher
Durch das Trocknungsprotokoll und die Prozessstabilisierung verschwand die Fleckenbildung und die Oberfläche wurde homogen.
Előtte: Felületi foltosodás sorozatgyártásban
Utána: Homogén felület stabil technológiával
Kundenfeedback
„Ein schönes Ergebnis: Der QR-Code ist deutlich klarer und die Oberfläche der Bauteile wesentlich homogener als beim vorherigen Lieferanten.“
— Tier-1-Partner, OEM-Audit
Planen Sie eine Produktionsverlagerung? Lassen Sie uns die technischen Details besprechen.
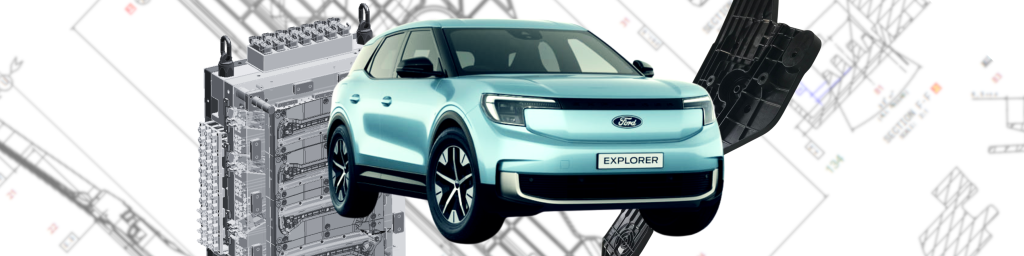
Ein Meilenstein für Mitter: So haben wir das Projekt für elektrische Fensterheber des Ford Explorer umgesetzt
Die Fertigung der Bauteilfamilie FORD CX470 ist das bisher größte und komplexeste Automobilprojekt in der Geschichte von Mitter. Während der mehr als anderthalbjährigen Vorbereitungs- und Fertigungsphase bewältigten wir nicht nur technische Herausforderungen, sondern führten auch zahlreiche neue Technologien, Maschinen und Kompetenzen ein. Das Projekt wurde zu einem Meilenstein: Es entstand unser bisher größtes Werkzeug, die Serienfertigung löste erhebliche Investitionen aus und nicht zuletzt wurde es unsere erste groß angelegte robotisierte Fertigung.
Der Ausgangspunkt: hohe Erwartungen, viel auf dem Spiel
Von Anfang an war uns klar, dass dies keine gewöhnliche Aufgabe werden würde. Die Kundenanforderungen waren äußerst streng und die Toleranzgrenzen oft nur schwer einzuhalten. Bereits in der Prototypenphase waren zahlreiche Abstimmungen erforderlich. Gemeinsam mit dem Kunden optimierten wir kritische Maße und Messmethoden.
Die Komplexität und Größe des Projekts zeigt sich auch daran, dass wir bei zwei der drei Werkzeuge externe Konstrukteure und bei mehreren Teilprozessen der Serienwerkzeugfertigung Unterauftragnehmer einbezogen. So konnten wir den Termin einhalten, ohne die Betreuung unserer übrigen Kunden zu beeinträchtigen.
Dies erforderte flexible und zugleich äußerst intensive Teamarbeit.
Unsere Ingenieure bezeichneten diese Werkzeuge als eine lehrbuchhafte Sammlung technischer Herausforderungen
Für die Serienfertigung entstanden drei Werkzeuge für drei unterschiedliche Produkte:
zwei 2-Kavitäten-Werkzeuge für die größeren Bauteile,
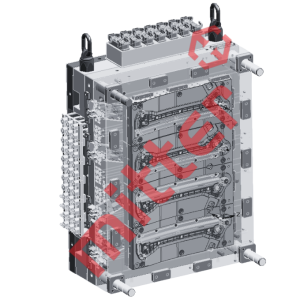
ein 4-Kavitäten-Werkzeug für das kleinere, aber äußerst komplexe Bauteil, das mit 4800 kg zum größten Werkzeug in der Geschichte von Mitter wurde.
Alle drei Werkzeuge arbeiten mit Nadelverschluss-Heißkanalsystemen, da sie langglasfaserverstärktes PP verarbeiten. Bereits zu Projektbeginn bestätigten Spritzgießsimulationen, dass optimale Formfüllung und eine akzeptable Qualität der Bindenähte nur durch Kaskadenspritzgießen erreichbar sind.
Aus Sicht unserer Ingenieure vereinen diese Werkzeuge eine lehrbuchhafte Sammlung technischer Herausforderungen:
mechanische Schieber,
hydraulisch betätigte Kernstifte,
Einsätze zur Aufnahme von Einlegeteilen,
ein komplexes, untergliedertes Kühlsystem.
Das Kühlsystem des 4-Kavitäten-Werkzeugs ist so komplex, dass es wegen der Kühlleitungen vor jedem Werkzeugwechsel demontiert werden muss – ein eigener Arbeitsschritt. Aufgrund seiner Größe passt das Werkzeug gerade noch zwischen die Holme unserer neuen Demag 650.
Investitionen: neue Maschine, neuer Kran, neue Kompetenzen
Für die Umsetzung des Projekts waren erhebliche Investitionen erforderlich.
Wir beschafften eineelektrische Spritzgießmaschine Demag 650 mit einer speziellen Schnecke, die langglasfaserverstärktes Material mit minimaler Faserschädigung verarbeiten kann.
Zum Bewegen der großen Werkzeuge errichteten wir eine neue Kranbahn und nahmen einen neuen Kran in Betrieb.
Wir installierten einenSepro-Roboter sowie mehrere Temperiergerätefür eine präzise Temperaturregelung.
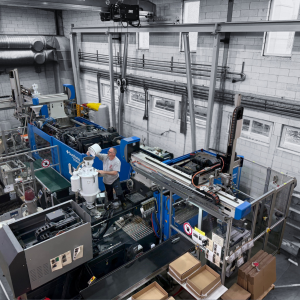
Dieses Projekt war unser erster umfassend robotisierter Fertigungsprozess und brachte neues Wissen sowie neue Denkweisen in unseren Arbeitsalltag.
Serienfertigung: von der ersten Lieferung zum stabilen Betrieb
Die erste tatsächliche Serienlieferung erfolgte im Mai 2024.
Beim Produktionsstart verlief naturgemäß nicht alles reibungslos:
die Feinabstimmung der Roboter benötigte Zeit, weshalb die anfängliche Ausschussquote höher als erwartet lag,
für die drei Produkte mussten insgesamt902 Messpunktebearbeitet werden, was eine enorme Aufgabe darstellte,
die Entwicklung der Messvorrichtungen und die Präzisierung der Programme erfolgten in enger Zusammenarbeit mit dem Kunden – mit wöchentlichen Online-Meetings und monatlichen persönlichen Abstimmungen.
Insgesamt erreichten wir bei allen drei Produkten eine durchschnittliche Verbesserung der Zykluszeit um 10% gegenüber dem Produktionsstart. Dabei wurden keine technologischen Grenzen überschritten. Vielmehr lag die tatsächliche anfängliche Zykluszeit aufgrund der sicherheitsorientierten Grundeinstellungen des Roboters über dem kalkulierten Wert. Nachdem wir den Roboter anhand der Fertigungserfahrung feinabgestimmt hatten, erreichten wir die im Angebot zugesagte Zykluszeit.
Nach den anfänglichen Schwierigkeiten stabilisierte sich die Fertigung schrittweise und läuft heute reibungslos und planmäßig.
Erkenntnisse
Das CX470-Projekt brachte zahlreiche interne Weiterentwicklungen:
eine fabrikneue elektrische Spritzgießmaschine und den Ausbau der Infrastruktur,
die Einführung einer komplexen robotisierten Fertigung,
gestärkte Kompetenzen in Entwicklung und Qualitätssicherung,
Erfahrung in der Zusammenarbeit mit externen Fachkräften.
Für die Teammitglieder war dies nicht nur eine fachliche, sondern auch eine persönliche Herausforderung.
Wie ein Kollege sagte: „Es war zugleich eine große Herausforderung und eine inspirierende Aufgabe.“ Ein anderer ergänzte: „Wir hatten noch nie so viele Kundengespräche zu einem einzigen Projekt.“
Vom Meilenstein zum Sprungbrett
Dadurch ging das Projekt erfolgreich in die Serienfertigung über und läuft bis heute stabil auf hohem Qualitätsniveau. Neben der Kundenzufriedenheit förderte es auch die interne Entwicklung von Mitter: Wir erwarben Wissen und Kompetenzen, die uns bei künftigen Großprojekten zugutekommen werden.
Das CX470-Projekt war ein Meilenstein für Mitter: Es bestätigte, dass wir auch die komplexesten Aufgaben der Automobilindustrie lösen können. Das gewonnene Wissen und die Erfahrung bilden eine solide Grundlage, um künftig noch selbstbewusster komplexe Projekte zu übernehmen.
Request a quote for toolmaking & plastic injection molding
Please enter your contact details and request – we will get in touch with you shortly.
Thank you for your interest. A member of our team will contact you within 24 hours. Further communication will be conducted in English.
Angebot für Werkzeugbau & Kunststoff-Spritzguss anfordern
Geben Sie bitte Ihre Kontaktdaten und Ihr Anliegen an – wir setzen uns zeitnah mit Ihnen in Verbindung.
Vielen Dank für Ihr Interesse. Ein Mitarbeiter unseres Unternehmens wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Die weitere Kommunikation erfolgt in englischer Sprache.